-

手机:13724352725
-

邮箱:liliangbin@szsyjm.com
-

电话:0755-27215304
手机:13724352725
邮箱:liliangbin@szsyjm.com
电话:0755-27215304
随着精密磨削技术向高速化、高精度和高效率方向发展,电主轴的扭矩输出能力与热稳定性已成为影响磨削质量和设备运行可靠性的关键因素。永磁同步电主轴具有功率密度高、响应速度快、调速范围广等特点,能够满足多种精密加工场景的动力需求。然而,在高速旋转、持续负载及复杂冷却条件下,如何兼顾低速大扭矩输出、高速运行性能与热变形控制,仍是电主轴设计和制造过程中需要重点解决的问题。
一、永磁同步电主轴的扭矩输出优化
磨削加工不仅要求主轴具备足够的转速,还需要其在不同加工负载下维持稳定的动力输出。尤其在重磨削、连续加工或工件材料去除量较大的工况中,扭矩不足可能导致转速波动,进而影响加工效率与表面质量。
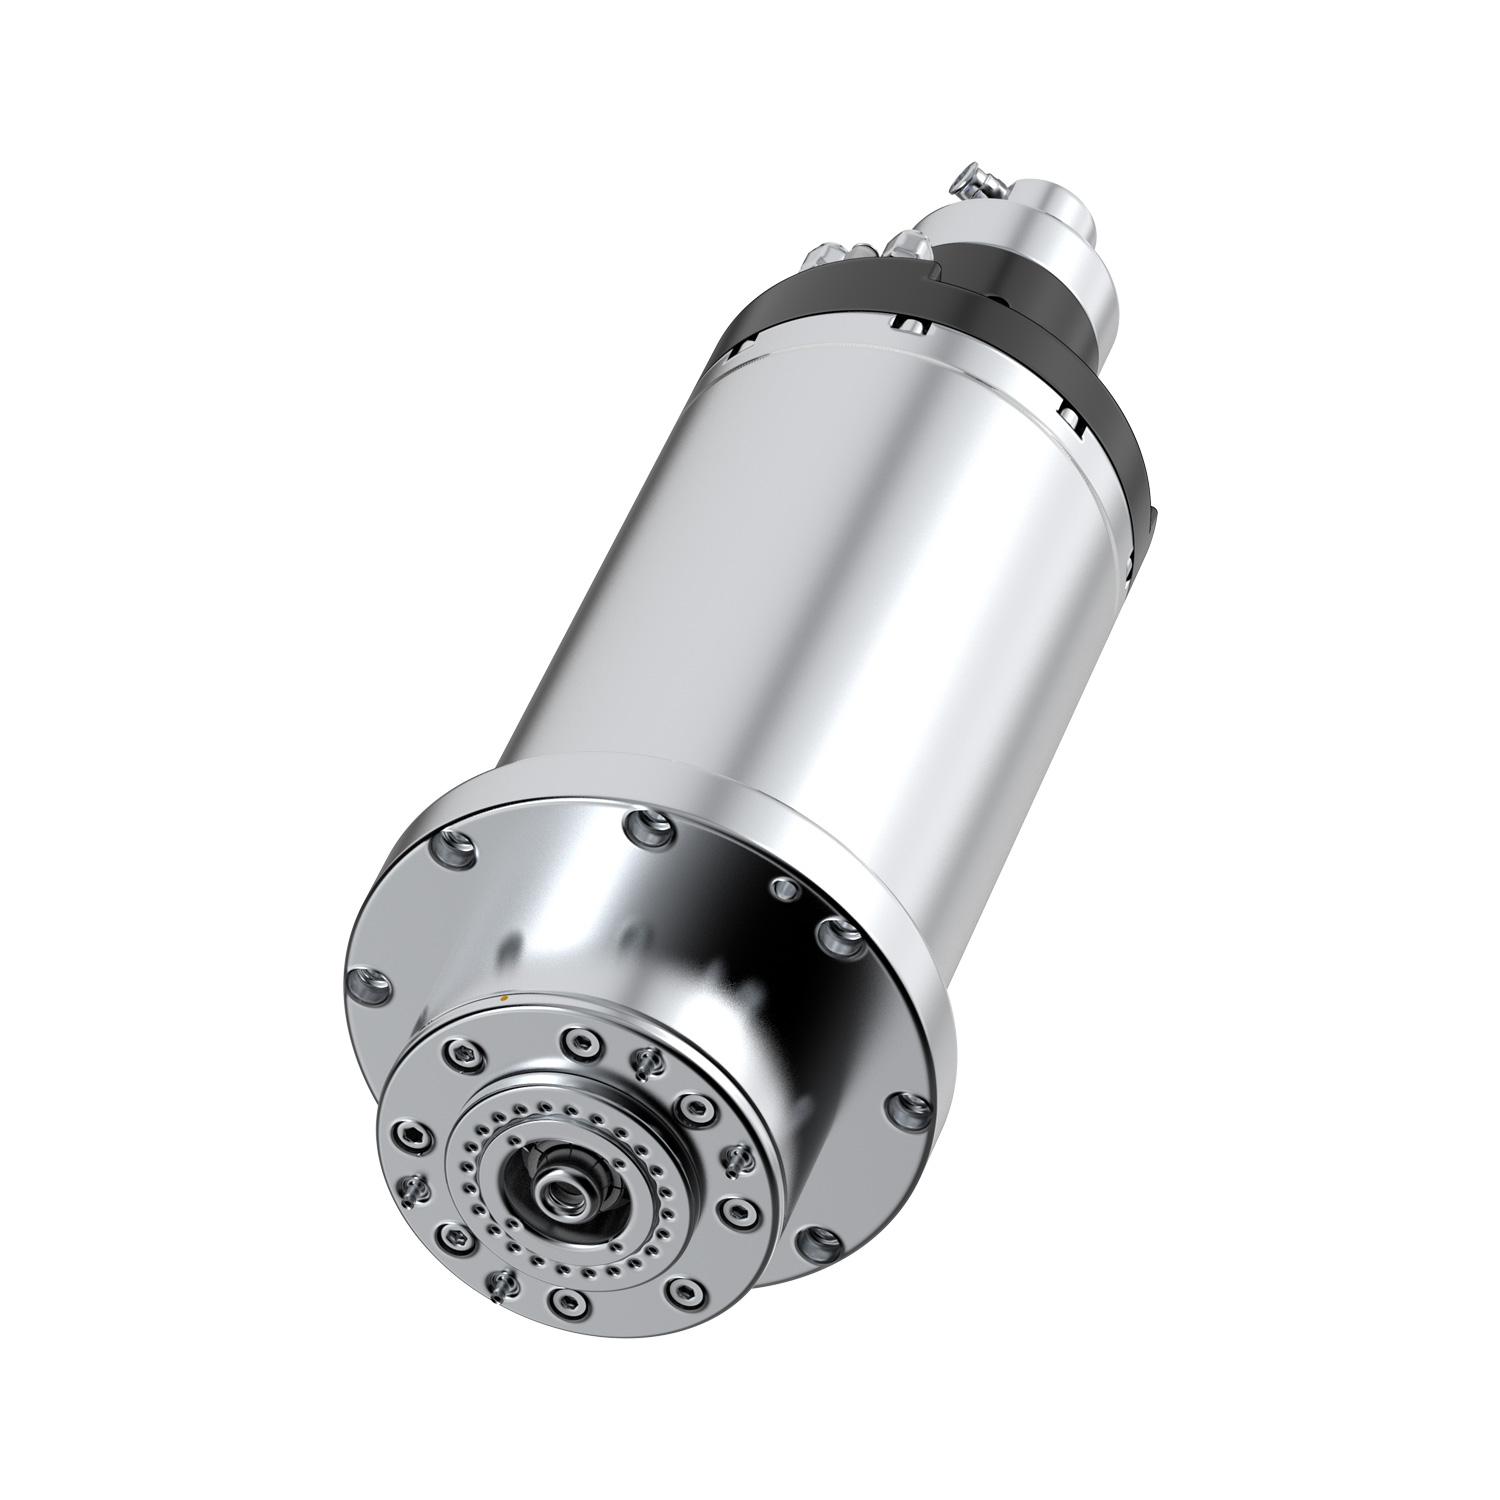
以型号 SY150080-HSKE50-M16-EC02 为例,该电主轴采用永磁同步电机,额定功率为15.7 kW,额定扭矩为30 N·m,额定转速为5000 rpm,[敏感词]转速为20000 rpm,额定频率为250 Hz,[敏感词]频率为1000 Hz。其设计体现了兼顾较高额定扭矩与宽转速范围的应用需求。
在扭矩优化方面,首先需要合理匹配永磁体性能、电机电磁设计、绕组参数及驱动器控制策略,使电机在目标转速区间内具备稳定的电磁转矩输出能力。其次,应根据磨削负载的变化优化矢量控制参数,合理设置电流环、速度环及加减速过程,降低负载突变引起的转速波动。
同时,电主轴的扭矩能力并非仅由电机决定。轴承预紧、主轴结构刚度、刀柄连接及传动端的装配精度都会影响动力传递和加工稳定性。因此,在确保电磁性能的基础上,还需综合考虑机械结构与刀具接口的匹配,避免局部刚度不足或装配偏差影响实际加工表现。
二、高速运行条件下的热稳定性控制
电主轴运行过程中,定子绕组铜耗、铁芯损耗、永磁体涡流损耗以及轴承摩擦等均可能产生热量。随着负载和转速变化,内部温升可能引起轴系热膨胀、轴承工作状态变化及主轴端部位置偏移,终影响磨削精度。
对于上述型号,水冷系统是热管理的重要组成部分。通过合理设计冷却通道、控制冷却液流量与温度,并确保冷却回路畅通,可以帮助电机及时散热,降低温度波动对运行状态的影响。但水冷并不意味着热变形能够完全消除,冷却系统仍需结合电机损耗、环境温度及实际负载进行验证。
优化过程中,应重点关注定子与轴承区域的温度分布,避免局部过热和温度梯度过大。通过温度传感器监测、冷却参数优化及连续运行测试,可以评估不同工况下的温升趋势,并据此调整负载率、转速曲线和冷却策略。
此外,轴承的润滑状态、预紧参数及装配质量同样影响热稳定性。该型号规定,前轴承压盖压紧量为0.015~0.02 mm。实际装配时,应严格按照图纸定义和工艺要求控制相关尺寸,避免预紧不当造成摩擦发热增加或轴承刚度不足。
三、精度保持与动平衡优化
高速电主轴的热稳定性需要与旋转精度协同优化,即使电机能够提供充足扭矩,如果轴系存在较大跳动或转子不平衡,也可能产生振动,影响磨削表面质量,并加速轴承磨损。
根据该型号的技术要求,主轴安装后的检测精度为:距主轴端部100 mm处控制在0.002 mm,根部控制在0.003 mm以内。装配完成后,还需进行动平衡处理,达到ISO 1940规定的G1等级要求。具体检测时,应明确测量基准、检测方法及适用转速,并按照相应标准和产品技术文件执行。
在生产过程中,应加强主轴轴线、轴承座、刀柄接口及相关配合面的加工与装配控制,并通过动平衡检测、振动测试和温升试验验证整机性能。对于高速运行工况,还应关注转速变化时的振动表现,避免仅依靠静态精度数据判断主轴的实际运行质量。
四、运行保护与系统协同设计
电主轴的稳定运行不仅取决于本体设计,还依赖驱动、冷却及刀具夹持系统之间的协调。该型号的拉刀力要求为11000~12000 N,弹簧需涂覆少量耐高压润滑脂,相关螺纹处应按工艺要求使用防松胶,以提高夹持机构运行的可靠性。
在控制保护方面,图纸明确规定:不装刀柄时,不允许主轴高速旋转;打刀缸回位并完成拉刀后,主轴才允许启动。这类电气互锁措施能够降低夹持状态异常引发的运行风险。控制系统还应结合实际配置,对超温、过流、异常振动及冷却故障等状态设置相应的监测和保护逻辑。
需要注意的是,该型号技术要求中同时列出了20000 rpm的电机[敏感词]转速与12800 rpm的主轴[敏感词]转速。两者应分别理解为电机参数和产品技术要求中的不同限制,整机运行时应以制造商终确认的主轴允许转速及配套系统限制为准,不应直接将电机[敏感词]转速作为主轴的实际运行上限。
永磁同步磨床高速电主轴的高扭矩输出与热稳定性优化,是电磁设计、冷却管理、机械精度控制和运行保护共同作用的结果。以SY150080-HSKE50-M16-EC02为例,通过合理匹配电机与驱动系统、优化水冷散热、严格控制轴承装配和动平衡精度,并完善刀具夹持互锁及运行监测机制,可以为电主轴在精密磨削工况下的稳定运行提供可靠保障。在实际应用中,还应结合磨削材料、切削负载、连续工作时间和目标加工精度开展综合测试,以验证扭矩输出、温升和动态精度之间的匹配关系,从而提升加工一致性与设备运行可靠性。邮箱:liliangbin@szsyjm.com
地址:深圳市宝安区福永镇白石厦西区A2栋

 首 页
 产品中心
 电话咨询
 地图导航