-

手机:13724352725
-

邮箱:liliangbin@szsyjm.com
-

电话:0755-27215304

手机:13724352725
邮箱:liliangbin@szsyjm.com
电话:0755-27215304
在精密磨削加工中,电主轴不仅影响砂轮或磨削刀具的运行状态,也直接关系到加工精度、表面质量及设备运行稳定性。不同于普通铣削、钻削等加工方式,磨削过程通常涉及较高的主轴转速、持续的接触载荷以及严格的振动和温升控制。因此,电主轴选型不能单纯依据额定功率或[敏感词]转速判断,而应结合工件材料、磨削方式、刀具规格及加工精度要求进行综合匹配。
一、根据磨削工况确定转速范围
转速是磨削电主轴选型的重要依据之一,砂轮线速度与砂轮直径、主轴转速密切相关,在砂轮规格确定后,需要根据推荐线速度反向计算主轴所需转速。
一般来说,小直径砂轮往往需要更高的转速才能达到适宜的线速度,而较大直径砂轮则需要兼顾转速上限与运行安全。如果主轴转速不足,可能影响磨削效率和表面质量;如果转速超过砂轮及刀具允许范围,则会增加运行风险。
因此,选型时应明确常用工作转速、[敏感词]加工转速及调速范围,而不是直接将设备的[敏感词]转速作为实际工作转速。
二、功率与扭矩需要结合负载匹配
磨削加工虽然通常具有较小的单次切削深度,但在连续磨削、硬质材料加工及高效磨削过程中,主轴仍需要提供稳定的驱动能力。功率决定主轴持续做功的能力,扭矩则关系到不同转速下的负载响应。
对于电主轴而言,额定功率、额定扭矩和额定转速需要结合起来分析。尤其是在低速重载与高速轻载工况并存时,应关注电机的恒扭矩、恒功率运行区间,避免只依据单一参数判断适用性。
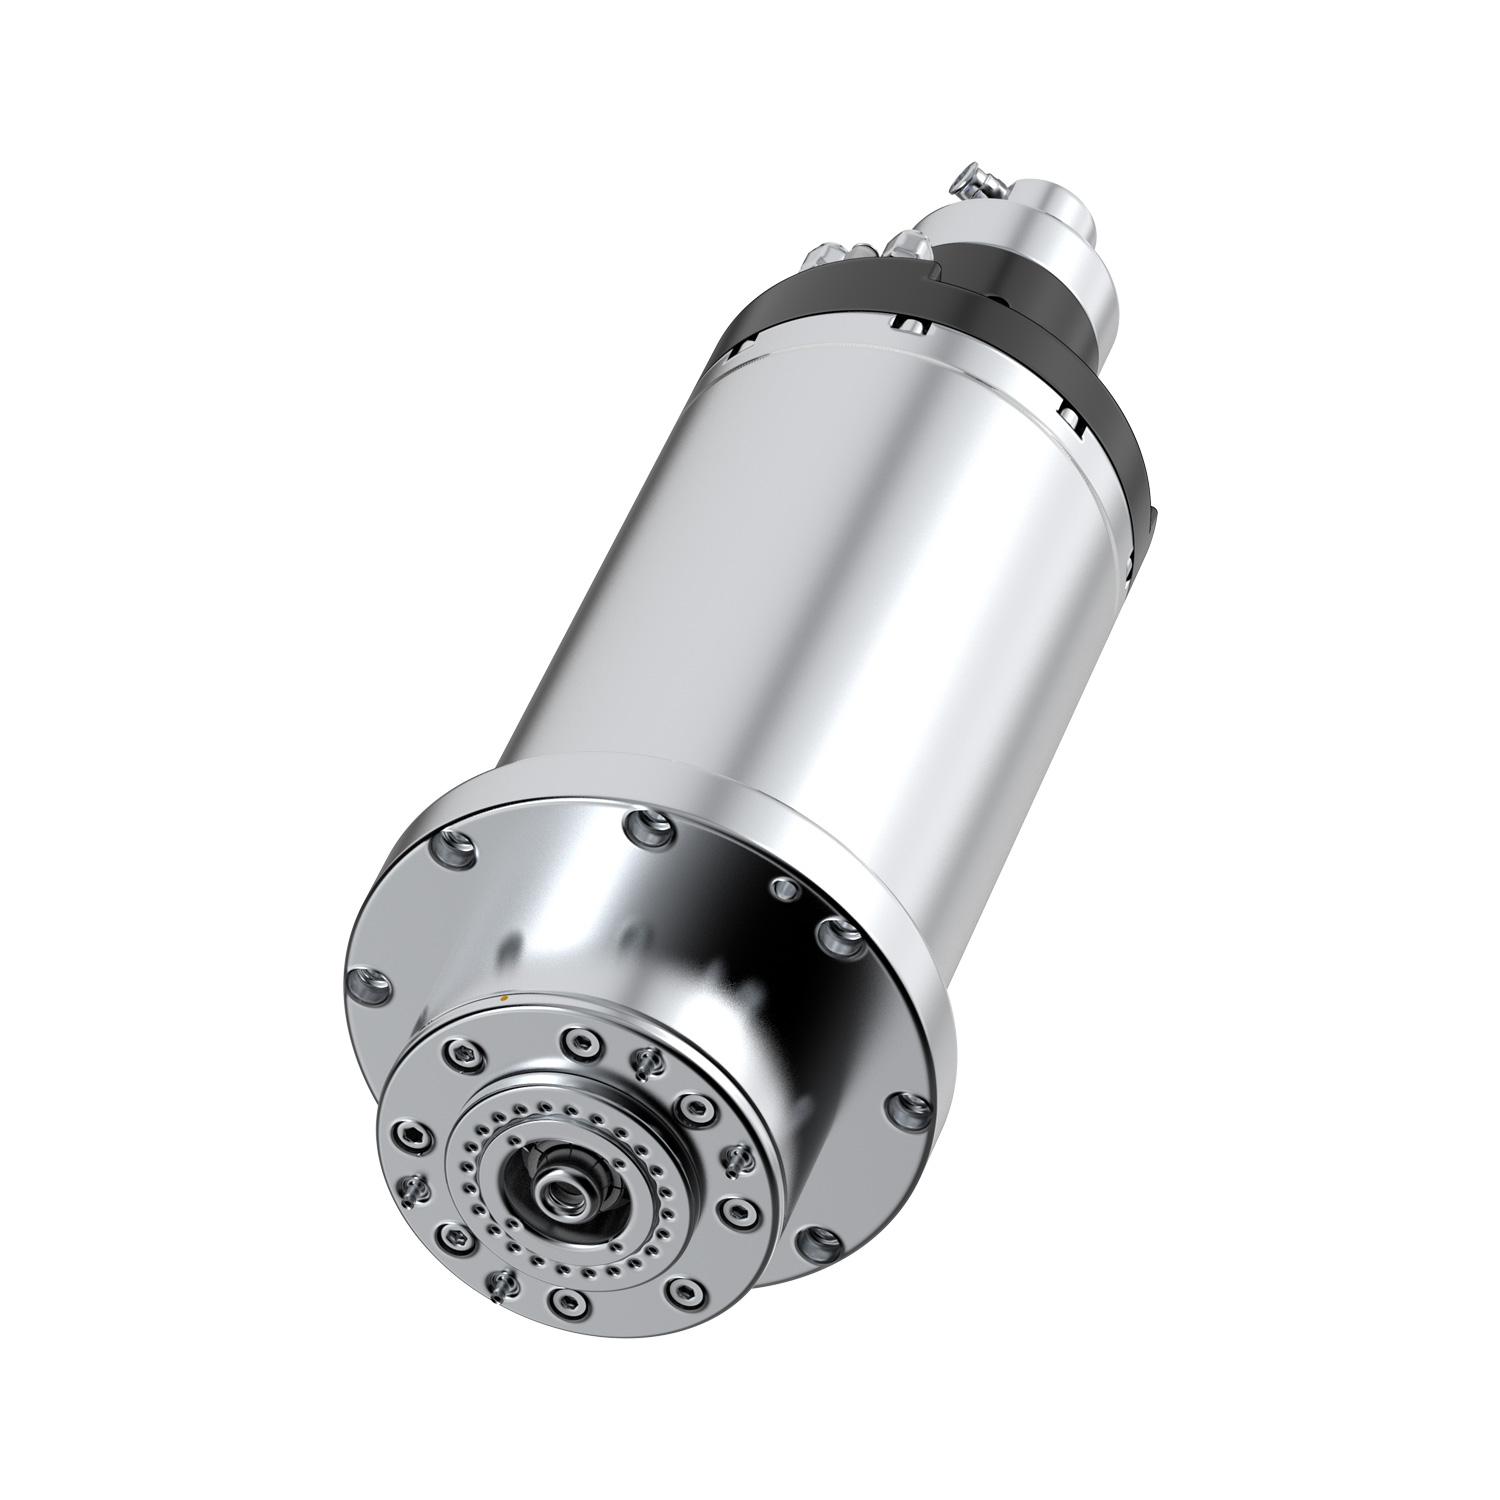
例如,SY150080-HSKE50-M16-EC02采用永磁同步电机,额定功率为15.7kW,额定扭矩为30N·m,额定转速为5000rpm,[敏感词]转速为20000rpm。其配置体现了对动力输出与较宽转速范围的综合考虑,可作为中高功率磨削及相关精密加工设备的选型参考。实际应用仍需根据具体磨削负载和驱动系统能力确定工作区间。
三、主轴精度与动平衡影响加工质量
磨削加工对主轴旋转精度较为敏感,主轴径向跳动、轴向窜动及运行振动,都可能传递至砂轮或刀具,进而影响工件尺寸一致性和表面粗糙度。
因此,选型时除了关注主轴本体的精度等级,还应了解装配后的检测标准、轴承预紧方式以及动平衡要求。
以SY150080-HSKE50-M16-EC02为例,其装配后要求在标准检测条件下,距主轴端部100mm处精度达到0.008mm,根部精度控制在0.003mm以内,同时要求完成动平衡检测,达到ISO 1940 G1等级。这些指标有助于控制高速旋转状态下的振动,为精密加工提供稳定的机械基础。
四、刀具接口与夹持能力不能忽视
电主轴与刀具之间的连接方式同样影响加工稳定性,选型时需要根据刀具规格、装夹方式及加工载荷,确认接口类型、拉刀力和夹持结构是否匹配。
该型号采用HSK-E50刀具接口,设计拉刀力为11000~12000N,可用于相应接口规格的刀具连接。需要注意的是,实际选用时还应确认刀柄与主轴接口的尺寸、精度及适用转速,避免因接口不匹配或装夹不稳定影响加工质量。
五、冷却与电气保护决定长期运行稳定性
磨削设备通常需要长时间连续运行,电机和轴承产生的热量如果不能及时排出,可能引起热变形、精度变化及部件寿命下降。因此,应结合主轴功率、运行时间和设备空间选择合适的冷却方式。
SY150080-HSKE50-M16-EC02采用水冷结构,并配置KTY84和PTC130温度传感器,可为运行温度监测及保护控制提供条件。此外,电气系统还应设置必要的安全互锁,例如打刀缸回位及拉刀动作完成后,主轴才允许启动。同时,在未安装刀柄时不应进行高速旋转,以降低主轴内部结构受到异常影响的风险。
磨削场景下的电主轴选型,本质上是加工需求与机械、电气性能之间的匹配过程。转速和功率决定基本加工能力,精度与动平衡影响加工质量,刀具接口、冷却方式及保护控制则关系到设备的长期稳定运行。通过综合评估工件材料、磨削负载、刀具规格和精度要求,才能选择更适合实际工况的电主轴配置。邮箱:liliangbin@szsyjm.com
地址:深圳市宝安区福永镇白石厦西区A2栋

 首 页
 产品中心
 电话咨询
 地图导航